
 FR
 EN
 RU
 ES


 Livraison rapide


 Obtenir un prix
Les parpaings sont des éléments de maçonnerie rectangulaires fabriqués à partir de ciment Portland, de sable, de gravier et d'eau. Ils sont moulés, compactés pour évacuer l'air, puis laissés à cure jusqu'à ce qu'ils atteignent leur résistance structurelle. Les blocs standard mesurent 390 × 190 × 190 mm, bien que les dimensions varient selon la région et l'application.
Les parpaings servent de blocs de construction pour les murs, les fondations et les structures porteuses dans les projets résidentiels, commerciaux et d'infrastructure. Le processus de fabrication des parpaings suit la même séquence de base, que vous travailliez manuellement ou avec une machine.
Dosage des matériaux, malaxage du béton, moulage des blocs, compactage, démoulage avant la cure. La méthode que vous choisissez détermine votre volume de production, votre régularité et votre coût par bloc.
8:1 granulats/ciment pour une production pratique en petite série
La qualité de vos matières premières détermine directement la résistance du produit fini. Le ciment Portland, les granulats, le sable et le gravier, ainsi que l'eau constituent la base de tout mélange béton. Des additifs chimiques optionnels peuvent améliorer l'ouvrabilité ou accélérer la prise, selon vos conditions de production.
| Matériau | Objectif | Proportion typique | Considérations de qualité |
|---|---|---|---|
| Ciment Portland | Joue le rôle de liant | 1 part | Frais, sans grumeaux |
| Sable | Granulat fin | 2 à 3 parts | Propre, bien gradué |
| Granulat | Volume et résistance | 3 à 6 parts (60 à 75 % du total) | Pierre concassée ou gravier, correctement calibré |
| L'eau | Active l'hydratation du ciment | Rapport eau-ciment de 0,4 à 0,6 | Propre, exempt de contaminants |
| Adjuvants | Améliorent l'ouvrabilité ou la résistance | Selon les besoins | Utilisez des adjuvants approuvés |
Les granulats représentent 60 à 75 % du mélange béton total, ce qui réduit la quantité de pâte de ciment nécessaire et maintient un coût de production rentable. La qualité de vos granulats affecte directement la résistance du produit fini aux intempéries et à l'abrasion dans le temps.
FAQ sur la fabrication des parpaings
Le rapport eau-ciment contrôle à la fois l'ouvrabilité et la résistance finale. Un rapport compris entre 0,4 et 0,6 couvre la plupart des besoins de production de parpaings. Trop d'eau affaiblit le bloc. Pas assez d'eau produit un mélange trop ferme qui ne se compactera pas correctement.
Les ratios de mélange courants pour la fabrication de parpaings incluent :
- 1:2:4 (ciment:sable:granulats) pour les blocs porteurs et structurels
- 1:3:6 pour les applications légères ou de remplissage
- 1:3:6 pour les applications légères ou de remplissage
Quels matériaux faut-il pour fabriquer des parpaings ?
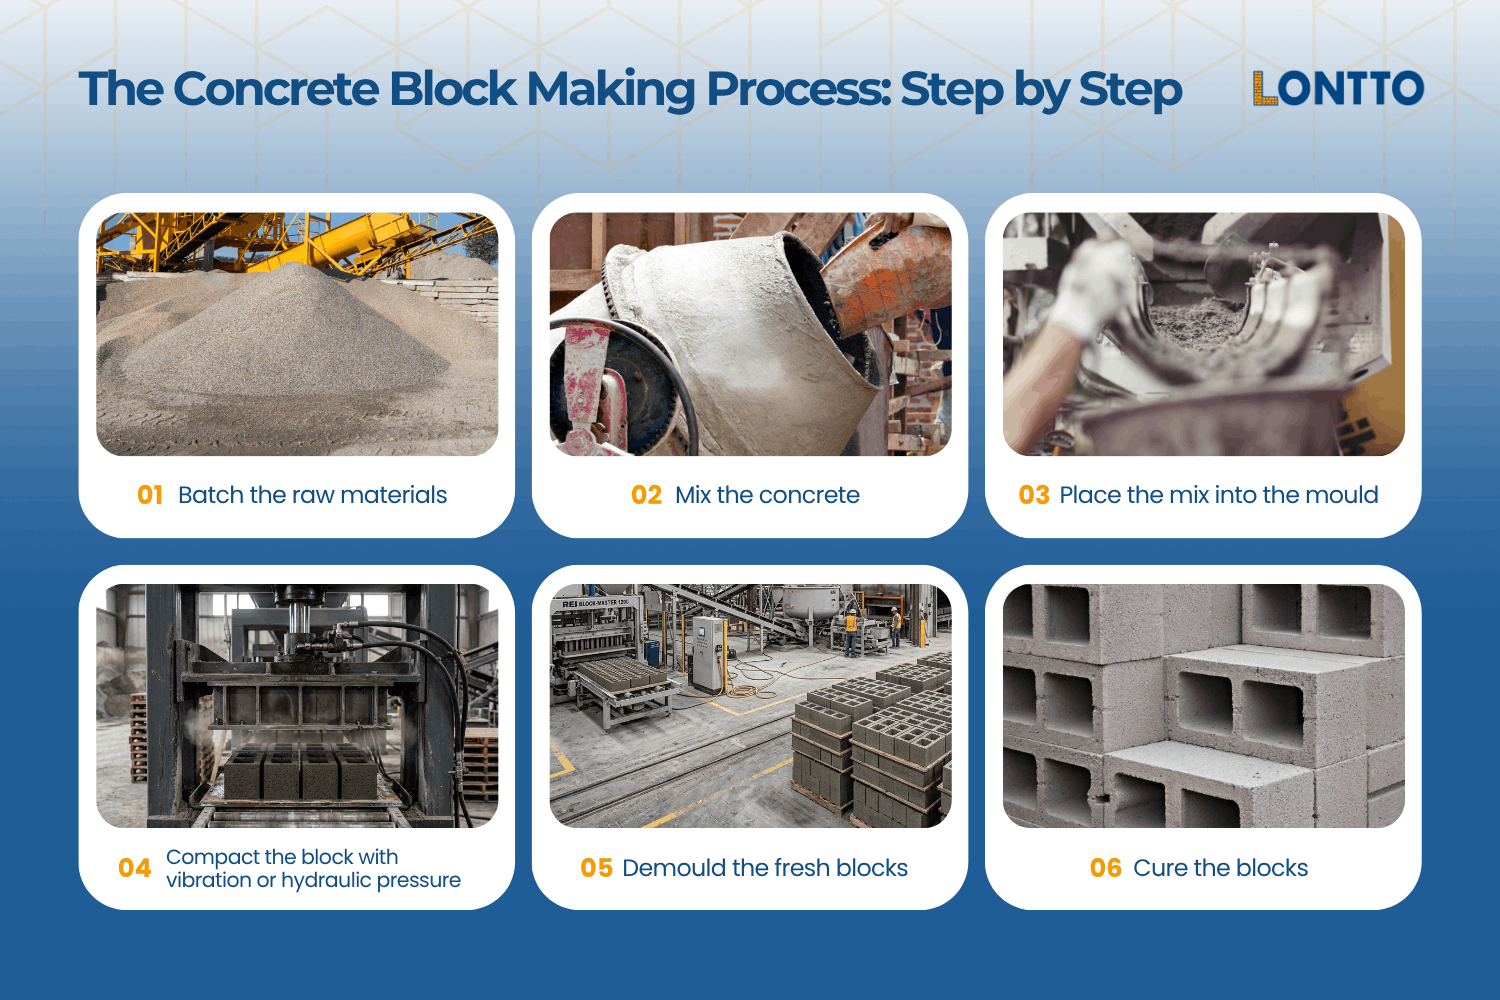
Le processus de fabrication des parpaings se déroule en six étapes : dosage, malaxage du béton, moulage, compactage, démoulage et cure. Chaque étape s'appuie sur la précédente, et les erreurs à n'importe quel stade se répercutent sur le produit fini.
Dosages du béton
Un dosage précis est la base d'une qualité de bloc constante. Mesurez le ciment, le sable, le gravier et les granulats en poids à l'aide de balances ou en volume à l'aide de récipients calibrés. Calculez les quantités d'eau en fonction de votre rapport eau-ciment cible avant de commencer le malaxage. De petites variations de dosage peuvent modifier la résistance à la compression de manière mesurable sur une série de production.
Étape 1 : Dosage des matières premières
Ajoutez d'abord les matériaux secs dans une cuve, un malaxeur ou une bétonnière à tambour et mélangez-les jusqu'à obtenir une répartition uniforme. Introduisez l'eau progressivement pendant que le malaxeur tourne, plutôt que de l'ajouter en une seule fois. L'objectif est un mélange béton ouvrable et cohésif, sans poches sèches ni excès d'humidité. Réalisez un essai d'affaissement pour confirmer la consistance avant de passer au moule.
Étape 2 : Malaxage du béton
Les moules à blocs peuvent être en bois, en métal ou faire partie d'un système de machine automatisé. Avant le remplissage, nettoyez tout résidu de béton des cycles précédents et appliquez un agent de démoulage sur toutes les surfaces intérieures. Une huile de démoulage ou un composé de démoulage commercial empêche le béton de coller et facilite l'extraction une fois le bloc pris. Remplissez les moules uniformément, en faisant pénétrer le mélange dans les angles pour éviter les points faibles.
Besoin de produire des blocs à grande échelle ?
Nos machines de fabrication de blocs sont conçues pour la production commerciale et industrielle. Obtenez des conseils d'experts et un devis personnalisé — nous répondons sous 24 heures.
Étape 3 : Mise en place du mélange dans le moule
Le compactage élimine les bulles d'air et augmente la densité du bloc. Pour éliminer les bulles d'air manuellement, piquez le mélange et faites vibrer le moule en tapotant ses côtés avec un maillet. La production mécanisée utilise un vibrateur ou une presse hydraulique pour appliquer une pression constante sur tout le moule. Un compactage correct affecte directement l'intégrité structurelle du bloc et la planéité de la surface béton.
Étape 4 : Compactage du bloc par vibration ou pression hydraulique
Une fois compacté, soulevez ou libérez le moule avec précaution pour éviter de fissurer ou de déformer le bloc. Placez les blocs frais sur des palettes ou une surface plane pour la cure. Le processus de production de parpaings génère des blocs fermes mais pas encore totalement résistants, manipulez-les donc avec soin à ce stade. Utilisez une truelle ou une règle pour araser tout excès de béton sur les bords avant que le bloc ne prenne complètement.
Étape 5 : Démoulage des blocs frais
La cure est l'étape où les parpaings acquièrent la majeure partie de leur résistance structurelle. Couvrez les blocs frais d'une bâche plastique ou de toile de jute humide pour retenir l'humidité et les protéger du soleil direct et du vent. Un minimum de sept jours de cure humide est la norme pour un développement de résistance adéquat. Les facteurs environnementaux, notamment la température et l'humidité, affectent la vitesse de montée en résistance, adaptez donc votre méthode de cure aux conditions locales.
Le processus de fabrication des parpaings : étape par étape
Le choix entre production manuelle et production mécanisée dépend de vos objectifs de production, de la main-d'œuvre disponible et de votre budget. Les deux méthodes suivent la même séquence, mais elles diffèrent considérablement en termes de régularité, de capacité journalière et de coût par bloc à long terme.
| Facteur | Production manuelle | Production à la machine |
|---|---|---|
| Production quotidienne | 500 à 1 000 blocs par jour et par équipe | 4 000 à 46 000 blocs par jour, selon le modèle. |
| Besoins en main-d'œuvre | Haut | Réduits |
| Régularité | Variable | Très régulière |
| Contrôle de la qualité | Limitée | Précise et reproductible |
| Coût de démarrage | Faible | Investissement initial plus élevé |
| Coût par bloc | Plus élevé dans le temps | Plus faible à grande échelle |
| Évolutivité | Limitée | Facilement évolutif |
La fabrication manuelle de parpaings convient aux petits projets, aux projets de bricolage et aux besoins à faible volume. Un moule en bois ou un simple moule à blocs en contreplaqué suffit pour fabriquer vos propres parpaings pour un potager surélevé ou un aménagement paysager. Pour un projet de bricolage, la production manuelle permet de limiter les coûts de démarrage.
La production mécanisée change la donne à toute échelle significative. Les systèmes automatisés offrent un compactage constant, des dimensions précises et un rendement journalier plus élevé avec moins d'ouvriers. Si vous produisez des blocs pour la vente ou pour un grand projet de construction, le coût par bloc diminue considérablement dès que le volume augmente.
Manuel ou machine : quelle méthode choisir ?
La cure contrôle la vitesse à laquelle le ciment s'hydrate et le béton gagne en résistance. Sauter ou raccourcir cette étape réduit la résistance à la compression et augmente le risque de fissuration de surface.
Étape 6 : Cure des blocs
La cure à l'eau maintient les blocs humides en les couvrant de toile de jute humide ou en les arrosant 2 à 3 fois par jour. La température et l'humidité déterminent la fréquence d'arrosage nécessaire. La plupart des petits producteurs utilisent la cure à l'eau car elle ne nécessite aucun équipement spécialisé. Gardez les blocs sous un abri simple le premier jour pour ralentir la perte d'humidité.
Durcissement à la vapeur
La cure à la vapeur accélère l'hydratation en élevant la température à l'intérieur d'une chambre de cure. Les blocs atteignent une résistance adéquate pour la plupart des usages en environ 24 heures à la vapeur, contre sept jours avec la cure à l'eau. Les producteurs industriels utilisent la cure à la vapeur pour augmenter le débit et respecter les délais de livraison. La méthode nécessite une chambre étanche et une gestion contrôlée de la température.
Cure à l'eau
Le séchage à l'air ne nécessite aucun apport d'humidité, les blocs étant laissés à durcir dans des conditions ambiantes. Le processus est plus long que le séchage à l'eau ou à la vapeur et produit une résistance initiale plus faible, en particulier dans les climats chauds ou secs où l'humidité s'évapore rapidement. Il convient à une production à très faible volume où le temps de séchage n'est pas une contrainte.
Cure à l'air
Gardez les blocs à l'abri et humides pendant les premières 24 heures pour éviter la fissuration de surface. Poursuivez le séchage à l'eau pendant au moins sept jours pour les applications standard. La résistance à la compression continue de se développer au-delà de 28 jours, de sorte que les blocs destinés à un usage structurel bénéficient de périodes de séchage plus longues avant la mise en charge.
Comment curez les parpaings
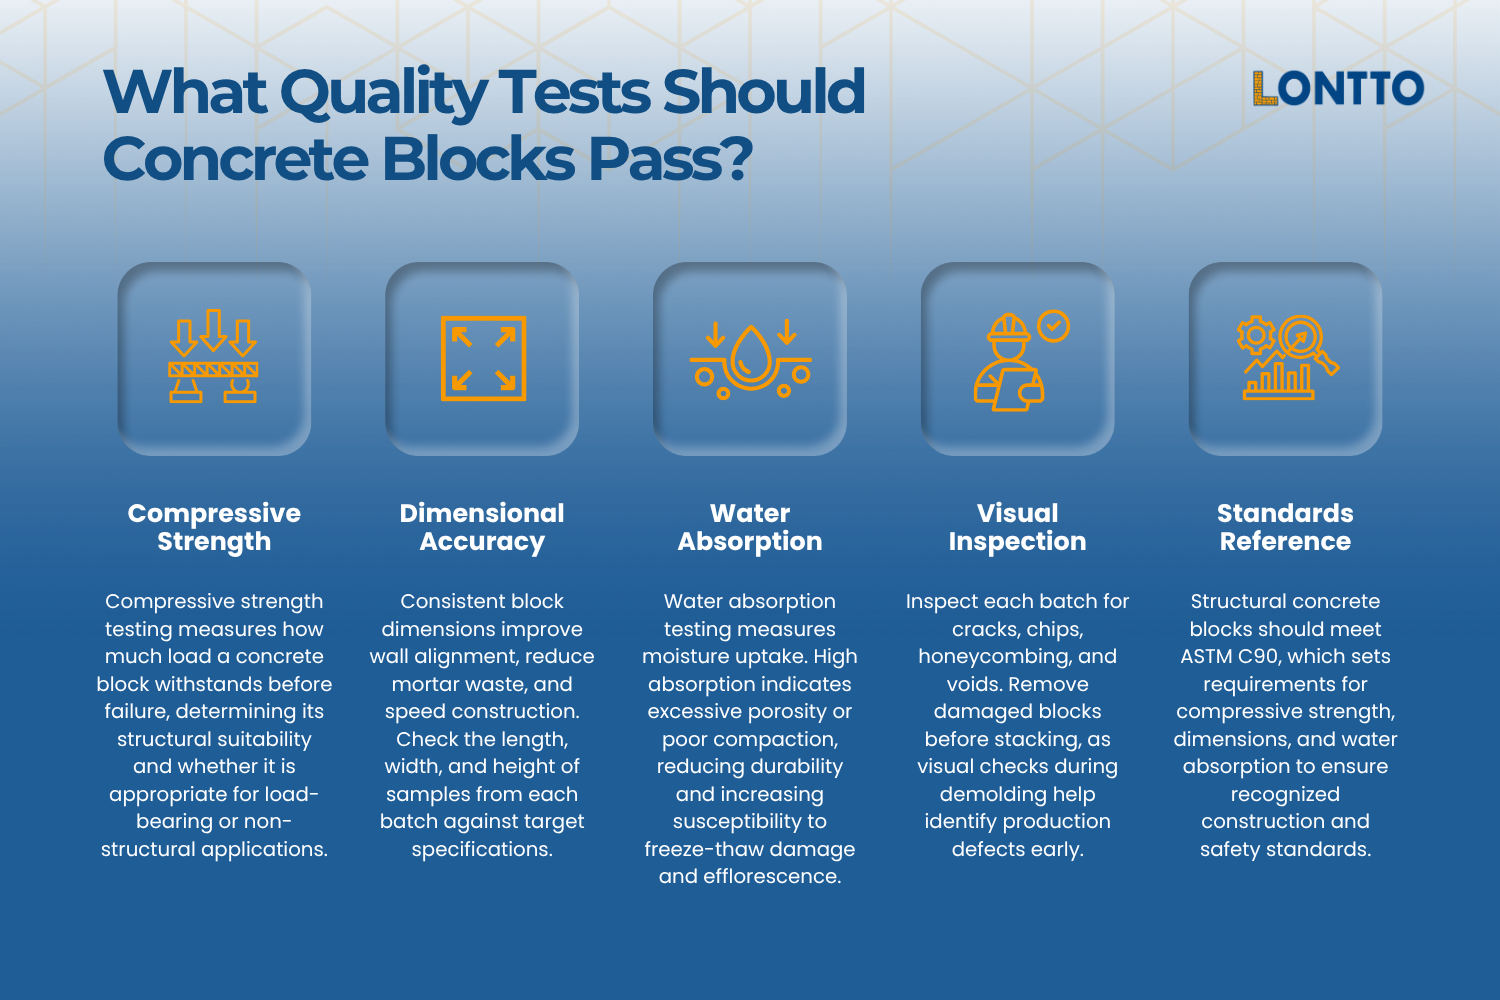
Le contrôle qualité distingue les blocs de qualité production des blocs décoratifs et des blocs de remplissage à faible résistance. Les essais standard couvrent la résistance, les dimensions et la résistance à l'humidité pour chaque lot.
Calendrier recommandé
L'essai de résistance à la compression mesure la charge qu'un bloc peut supporter avant la rupture. C'est l'indicateur principal de l'aptitude structurelle et l'essai le plus courant dans la fabrication de blocs béton. Les résultats déterminent si les blocs sont qualifiés pour des murs porteurs ou limités à des applications non structurelles.
Précision dimensionnelle
Des dimensions de blocs constantes maintiennent l'alignement des assises de maçonnerie lors des travaux. La production mécanisée offre des tolérances plus serrées que les méthodes manuelles, ce qui réduit le gaspillage de mortier et accélère la pose. Vérifiez la longueur, la largeur et la hauteur par rapport à vos spécifications cibles sur un échantillon de chaque lot.
Précision dimensionnelle
L'essai d'absorption d'eau mesure la quantité d'humidité qu'un bloc absorbe dans des conditions standard. Une absorption élevée indique un mélange poreux ou un compactage insuffisant, deux facteurs qui réduisent la durabilité dans le temps. Les blocs à forte absorption sont plus vulnérables aux dommages gel-dégel et à l'efflorescence.
Absorption d'eau
Inspectez chaque lot pour détecter les fissures, les éclats, les nids de gravier et les vides de surface. Les défauts qui semblent mineurs peuvent compromettre l'intégrité des blocs sous charge, retirez donc les unités endommagées avant d'empiler les blocs. Un contrôle visuel systématique au démoulage permet de détecter la plupart des défauts de production à un stade précoce.
Contrôle visuel
Les blocs béton destinés à un usage structurel doivent répondre à ASTM C90, la spécification standard pour les éléments de maçonnerie en béton porteurs. L'ASTM C90 fixe la résistance minimale à la compression, les tolérances dimensionnelles et les limites d'absorption d'eau pour les applications porteuses. La conformité confirme que vos blocs répondent aux normes de construction et de sécurité reconnues.
Quels tests de qualité les parpaings doivent-ils réussir ?
La fabrication de blocs béton en volume nécessite plus que des méthodes manuelles à grande échelle. Une machine à parpaings devient le choix pratique lorsque les objectifs de production quotidienne dépassent ce que la main-d'œuvre manuelle peut soutenir. Maintenir un contrôle qualité constant sur chaque bloc est difficile sans compactage mécanisé.
Les machines réduisent le coût par bloc à mesure que le volume augmente. Les économies de main-d'œuvre à elles seules compensent souvent le coût de l'investissement en équipement dès la première année de production à plein régime. Chaque bloc reçoit la même pression de compactage, le même remplissage de moule et le même temps de cycle, ce qui améliore votre taux de rebut et la régularité de la production de blocs béton en aval.
Si vous évaluez les options, le bon point de départ dépend de votre production quotidienne cible et des types de blocs que vous utilisez.
Notre machine de fabrication de blocs de béton la gamme couvre des modèles manuels assistés d'entrée de gamme jusqu'aux lignes de production entièrement automatisées. Les producteurs en Amérique du Nord peuvent également consulter les gamme de machines à parpaings aux États-Unis pour des options soutenues localement.
Pour la production de blocs creux, la machine à blocs creux couvre les exigences de formage du noyau pour les configurations de moules standard et personnalisées.
Quand faut-il investir dans une machine à parpaings ?
Référence aux normes
Commencez par votre production quotidienne cible et les types de blocs que vous prévoyez de produire, qu'il s'agisse de blocs creux, pleins ou de pavés. Dimensionnez la machine pour répondre à la demande saisonnière de pointe en un seul poste. Cela laisse une marge suffisante pour absorber la croissance des volumes sans ajouter immédiatement une seconde ligne de production. Une machine fonctionnant à pleine capacité pendant votre mois le plus chargé limite votre capacité à honorer les commandes, prévoyez donc une marge réaliste lors du calcul de vos besoins.
Comment choisir la capacité de machine à parpaings adaptée à mon marché ?
Un fournisseur fiable fournit des conseils d'aménagement d'usine, une supervision de l'installation sur site, des essais de production et une formation pratique des opérateurs. L'objectif est d'atteindre une production stable et une qualité de blocs constante le plus rapidement possible après l'installation. Confirmez avant l'achat que l'assistance à la mise en service est incluse dans le contrat plutôt que facturée séparément.
Quel accompagnement puis-je attendre lors de l'installation et de la mise en service ?
Oui, la plupart des machines à blocs modernes acceptent des moules interchangeables, ce qui vous permet de passer des blocs creux aux blocs pleins et aux pavés sur le même équipement. La taille des palettes et le système de vibration de la machine doivent être compatibles avec chaque format que vous prévoyez de produire. Confirmez la disponibilité des moules et le temps de changement avec votre fournisseur avant de vous engager sur une configuration.
Une même machine peut-elle produire différents types et tailles de blocs ?
Une automatisation plus poussée réduit le nombre d'opérateurs manuels nécessaires par ligne de production. Elle augmente le besoin d'au moins un technicien formé capable de gérer les commandes d'automate programmable (PLC), de diagnostiquer les pannes et de planifier la maintenance préventive. Tenez compte des coûts de recrutement et de formation des techniciens lorsque vous comparez les options semi-automatiques et entièrement automatiques.
Comment le niveau d'automatisation influence-t-il le personnel et les compétences requises ?
Préparez vos types et tailles de produits cibles, votre production quotidienne requise, l'espace disponible au sol de l'usine, les spécifications de l'alimentation électrique locale, les sources de matières premières et votre budget. Les fournisseurs utilisent ces informations pour recommander la configuration de machine adaptée à votre exploitation. Plus vos informations sont précises, plus le devis sera exact.
Retour en haut de la page : Comment fabriquer des parpaings : le procédé complet étape par étape (2026)

Parlez à notre Expert en machines à briques
Contactez dès aujourd'hui notre équipe sympathique pour obtenir une estimation du prix d'une machine à blocs.

Je m'appelle Chao Zhang et je travaille dans l'industrie de la fabrication de briques depuis plus de 10 ans. J'ai une connaissance approfondie et des recherches sur différents modèles de machines de fabrication de blocs, en particulier les machines automatiques à fabriquer des briques, les machines à fabriquer des blocs de béton, les machines à fabriquer des blocs de terre comprimée, les machines à fabriquer des briques d'argile, les machines à fabriquer des briques de ciment. J'ai une connaissance particulière de ce secteur. Je peux aider mes clients à choisir la machine à briques appropriée et les assister dans la conception et la construction d'une usine de production de briques. Si vous voulez tout savoir sur les machines à fabriquer des briques, n'hésitez pas à me contacter. Je me ferai un plaisir de vous aider.
 Devis
 Appelez-nous