
 RU
 EN
 FR
 ES


 Экспресс


 Получить цену
Бетонные блоки — это прямоугольные кладочные изделия, изготовленные из портландцемента, песка, гравия и воды. Их формуют в пресс-формах, уплотняют для удаления воздуха и оставляют для набора прочности. Стандартные блоки имеют размеры 390 × 190 × 190 мм, хотя габариты могут варьироваться в зависимости от региона и области применения.
Бетонные блоки служат строительным материалом для стен, фундаментов и несущих конструкций в жилых, коммерческих и инфраструктурных проектах. Процесс производства бетонных блоков следует одной и той же основной последовательности как при ручной работе, так и при использовании станка.
Дозируйте материалы, замешивайте бетон, формуйте блоки, уплотняйте их и распалубливайте перед выдержкой. Выбранный вами метод определяет объём выпуска, стабильность качества и себестоимость одного блока.
соотношение заполнителей и цемента 8:1 для практичного производства малыми партиями
Качество исходных материалов напрямую определяет прочность готового изделия. Портландцемент, заполнитель, песок и гравий, а также вода составляют основу любой бетонной смеси. Дополнительные химические добавки могут улучшить удобоукладываемость или ускорить набор прочности в зависимости от условий производства.
| Материал | Назначение | Типовая пропорция | Факторы качества |
|---|---|---|---|
| Портландцемент | Выполняет роль связующего | 1 часть | Свежий, без комков |
| Песок | Мелкий заполнитель | 2–3 части | Чистый, с хорошим гранулометрическим составом |
| Заполнитель | Объём и прочность | 3–6 частей (60–75% от общего объёма) | Щебень или гравий, правильно подобранного гранулометрического состава |
| Вода | Активирует гидратацию цемента | Водоцементное отношение 0,4–0,6 | Чистая, без загрязнений |
| Добавки | Улучшают удобоукладываемость или прочность | По необходимости | Используйте одобренные добавки |
Заполнитель составляет 60–75 % от общего объёма бетонной смеси, что снижает потребность в цементном тесте и обеспечивает экономичность производства. Качество заполнителя напрямую влияет на то, насколько хорошо готовое изделие противостоит атмосферным воздействиям и истиранию со временем.
Часто задаваемые вопросы о производстве бетонных блоков
Водоцементное отношение контролирует как удобоукладываемость, так и конечную прочность. Отношение от 0,4 до 0,6 покрывает большинство потребностей производства бетонных блоков. Слишком много воды ослабляет блок. Слишком мало воды даёт жёсткую смесь, которая не уплотнится должным образом.
Распространённые пропорции смеси для изготовления бетонных блоков включают:
- Наверх: Как сделать бетонные блоки: полный пошаговый процесс (2026)
- 1:3:6 — для менее нагруженных конструкций или заполнения
- 1:3:6 — для менее нагруженных конструкций или заполнения
Какие материалы нужны для производства бетонных блоков?
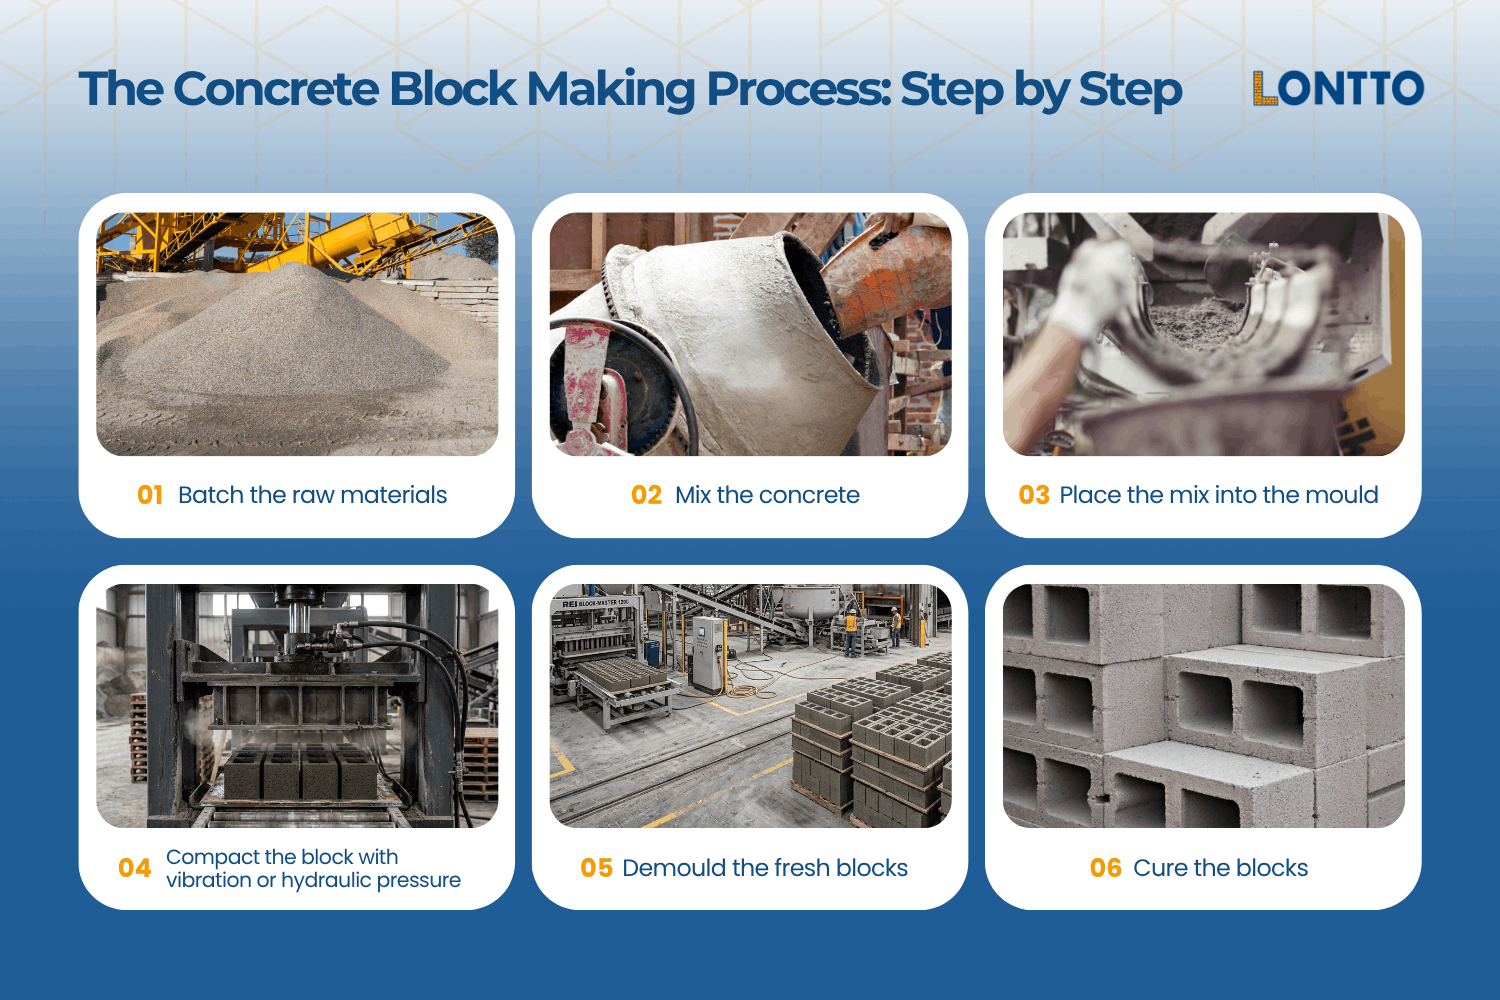
Процесс изготовления бетонных блоков проходит шесть этапов: дозирование, замешивание бетона, формование, уплотнение, распалубка и выдержка. Каждый этап основывается на предыдущем, и ошибки на любом из них отражаются на готовом изделии.
Пропорции бетонной смеси
Точное дозирование — основа стабильного качества блоков. Отмеряйте цемент, песок, гравий и заполнитель по весу с помощью весов или по объёму с помощью калиброванных ёмкостей. Рассчитайте количество воды исходя из целевого водоцементного отношения до начала замешивания бетона. Небольшие отклонения при дозировании могут изменить прочность на сжатие на заметную величину в пределах производственной партии.
Шаг 1: Дозирование сырьевых материалов
Сначала добавьте сухие материалы в чашевый, планетарный или барабанный смеситель и перемешивайте до однородного распределения. Вводите воду постепенно при работающем смесителе, а не всю сразу. Цель — удобоукладываемая, связная бетонная смесь без сухих комков и избыточной влаги. Проведите испытание осадкой конуса для подтверждения консистенции перед переходом к форме.
Шаг 2: Замес бетонной смеси
Формы для блоков могут быть деревянными, металлическими или частью автоматизированной системы станка. Перед заполнением очистите остатки бетона от предыдущих циклов и нанесите смазку на все внутренние поверхности. Разделительное масло или промышленное смазочное средство для бетона предотвращает прилипание бетона и облегчает извлечение после схватывания блока. Заполняйте формы равномерно, прорабатывая смесь в углах во избежание слабых мест.
Нужно производить блоки в больших объёмах?
Наши станки для производства блоков созданы для коммерческого и промышленного производства. Получите консультацию эксперта и индивидуальный расчёт цены — мы отвечаем в течение 24 часов.
Шаг 3: Заливка смеси в форму
Уплотнение удаляет пузырьки воздуха и повышает плотность блока. Для удаления пузырьков воздуха вручную трамбуйте смесь и вибрируйте форму, постукивая по её стенкам киянкой. При машинном производстве используется вибратор или гидравлический пресс для равномерного давления по всей форме. Правильное уплотнение напрямую влияет на структурную целостность блока и гладкость бетонной поверхности.
Шаг 4: Уплотнение блока вибрацией или гидравлическим давлением
После уплотнения осторожно поднимите или освободите форму, чтобы избежать растрескивания или деформации блока. Уложите свежие блоки на поддоны или ровную поверхность для выдержки. В процессе производства бетонных блоков получаются изделия прочные, но ещё не набравшие полную прочность, поэтому обращайтесь с ними осторожно на этом этапе. Используйте мастерок или правило, чтобы срезать излишки бетона по краям до полного схватывания блока.
Шаг 5: Распалубка свежих блоков
Выдержка — это этап, когда бетонные блоки набирают большую часть своей структурной прочности. Накройте свежие блоки полиэтиленовой плёнкой или влажной мешковиной для сохранения влаги и защиты от прямого солнца и ветра. Минимум семь дней влажной выдержки является стандартом для достаточного набора прочности. Факторы окружающей среды, включая температуру и влажность, влияют на скорость набора прочности, поэтому корректируйте подход к выдержке в зависимости от местных условий.
Процесс производства бетонных блоков: пошагово
Выбор между ручным и машинным производством сводится к вашим целевым объёмам, доступной рабочей силе и бюджету. Оба метода следуют одной и той же последовательности, но значительно различаются по стабильности качества, суточной производительности и долгосрочной себестоимости одного блока.
| Фактор | Ручное производство | Машинное производство |
|---|---|---|
| Суточная производительность | 500–1 000 блоков в день на бригаду | 4 000–46 000 блоков в день, в зависимости от модели. |
| Потребность в рабочей силе | Высокий | Сниженная |
| Стабильность | Переменная | Высокая стабильность |
| Контроль качества | Ограниченный | Точная и повторяемая |
| Стартовые затраты | Низкий | Более высокие первоначальные инвестиции |
| Себестоимость блока | Выше со временем | Ниже при масштабировании |
| Масштабируемость | Ограниченный | Легко масштабируется |
Ручное производство бетонных блоков подходит для небольших проектов, работ своими руками и малых объёмов. Деревянной формы или простой формы из фанеры достаточно, чтобы изготовить собственные бетонные блоки для приподнятой грядки или элемента ландшафта. Для проекта своими руками ручное производство позволяет снизить начальные затраты.
Машинное производство меняет ситуацию при любом значимом масштабе. Автоматизированные системы обеспечивают стабильное уплотнение, точные размеры и более высокую суточную производительность при меньшем числе рабочих. Если вы производите блоки на продажу или для крупного строительного проекта, себестоимость одного блока значительно снижается с ростом объёма.
Вручную или на станке: какой способ подходит именно вам?
Выдержка контролирует скорость гидратации цемента и набора прочности бетона. Пропуск или сокращение этого этапа снижает прочность на сжатие и повышает риск поверхностного растрескивания.
Шаг 6: Выдержка блоков
Влажная выдержка поддерживает влажность блоков путём укрытия влажной мешковиной или полива 2–3 раза в день. Температура и влажность определяют, как часто нужно поливать. Большинство мелких производителей используют влажную выдержку, так как она не требует специального оборудования. Держите блоки под простым навесом в первый день, чтобы замедлить потерю влаги.
Отверждение паром
Пропаривание ускоряет гидратацию за счёт повышения температуры внутри камеры выдержки. При пропаривании блоки достигают достаточной прочности для большинства применений примерно за 24 часа по сравнению с семью днями при влажной выдержке. Промышленные производители используют пропаривание для увеличения производительности и соблюдения графиков поставок. Метод требует герметичной камеры и контроля температуры.
Водная выдержка
Воздушное твердение не требует дополнительной влаги — блоки оставляют затвердевать в естественных условиях. Процесс занимает больше времени, чем водное или паровое твердение, и даёт меньшую раннюю прочность, особенно в жарком или сухом климате, где влага быстро испаряется. Этот метод подходит для очень малых объёмов производства, где время твердения не является ограничивающим фактором.
Воздушная выдержка
Воздушное твердение не требует дополнительной влаги — блоки оставляют затвердевать в естественных условиях. Процесс занимает больше времени, чем водное или паровое твердение, и даёт меньшую раннюю прочность, особенно в жарком или сухом климате, где влага быстро испаряется. Этот метод подходит для очень малых объёмов производства, где время твердения не является ограничивающим фактором.
Как выдерживать бетонные блоки
В первые 24 часа блоки должны находиться под укрытием и во влажном состоянии, чтобы предотвратить растрескивание поверхности. Продолжайте водное твердение минимум семь дней для стандартных применений. Прочность на сжатие продолжает расти и после 28 дней, поэтому блоки, предназначенные для несущих конструкций, выигрывают от более длительного твердения перед нагружением.
Рекомендуемые сроки
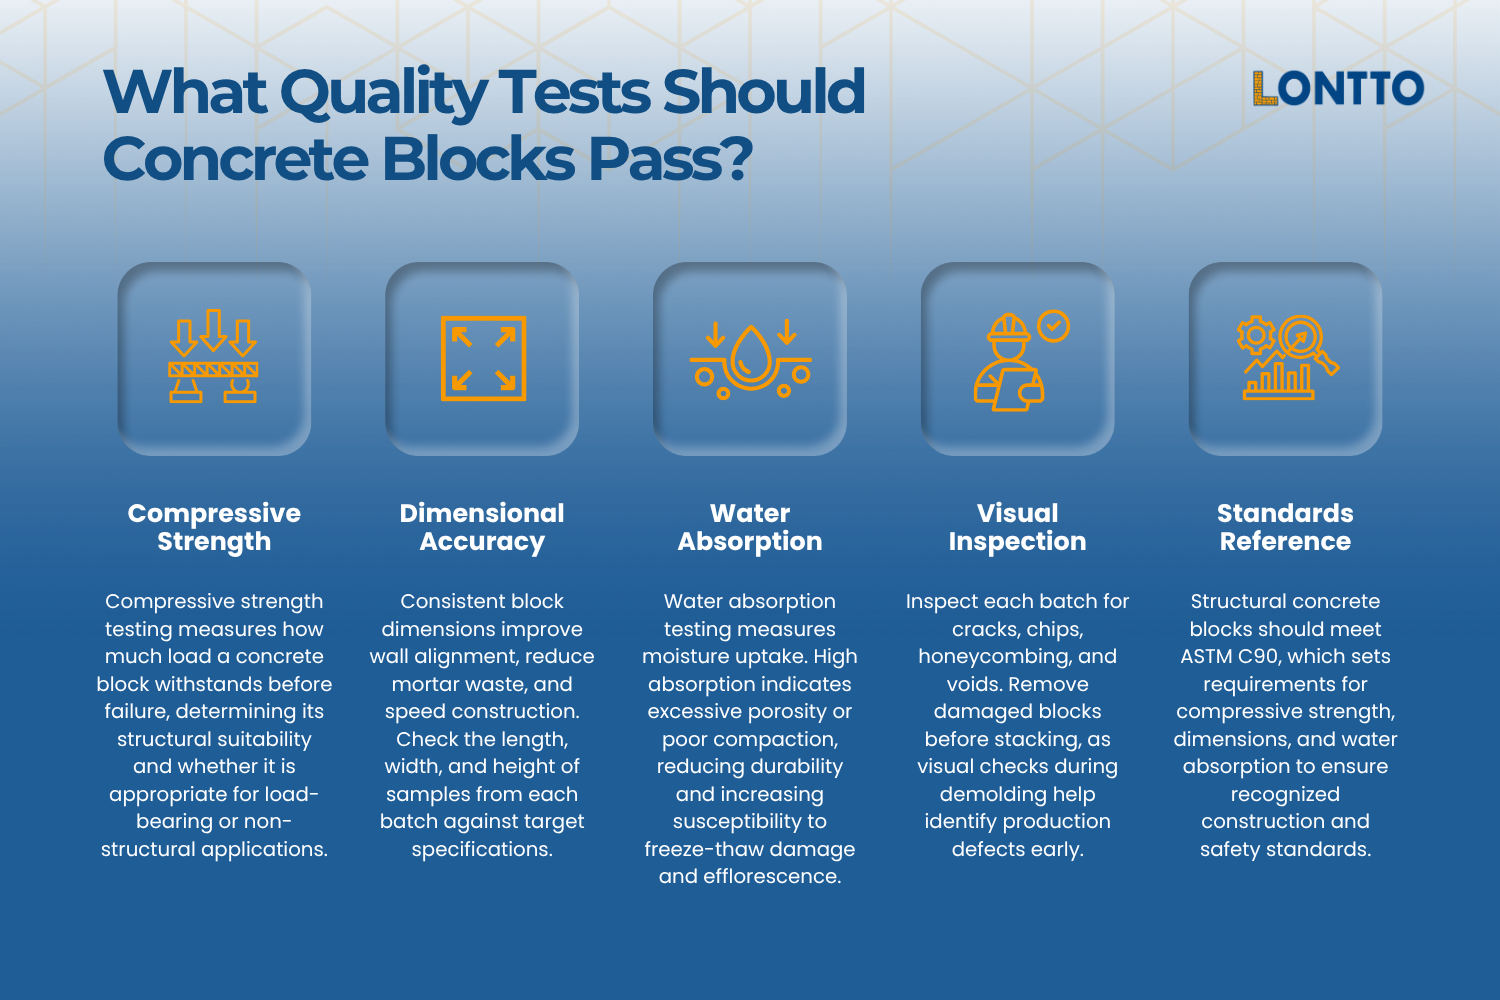
Контроль качества отделяет блоки производственного класса от декоративных блоков и низкопрочных заполнителей. Стандартные испытания охватывают прочность, размеры и влагостойкость каждой партии.
Точность размеров
Испытание на прочность при сжатии измеряет нагрузку, которую блок выдерживает до разрушения. Это основной показатель пригодности для несущих конструкций и самый распространённый тест в производстве бетонных блоков. Результаты определяют, подходят ли блоки для несущих стен или ограничены неконструкционными применениями.
Точность размеров
Стабильные размеры блоков обеспечивают ровность рядов кладки при монтаже. Машинное производство выдерживает более жёсткие допуски, чем ручные методы, снижая расход раствора и ускоряя кладку. Проверяйте длину, ширину и высоту на соответствие целевым спецификациям на образце из каждой партии.
Водопоглощение
Испытание на водопоглощение измеряет, сколько влаги блок впитывает в стандартных условиях. Высокое водопоглощение указывает на пористую смесь или недостаточное уплотнение, что снижает долговечность со временем. Блоки с высоким водопоглощением более уязвимы к повреждению при замораживании-оттаивании и высолам.
Визуальный осмотр
Бетонные блоки для несущих конструкций должны соответствовать ASTM C90, Стандартная спецификация на несущие бетонные кладочные блоки. ASTM C90 устанавливает минимальную прочность на сжатие, допуски по размерам и пределы водопоглощения для несущих конструкций. Соответствие подтверждает, что ваши блоки отвечают признанным строительным и эксплуатационным стандартам.
Какие испытания качества должны проходить бетонные блоки?
Бетонные блоки, предназначенные для несущих конструкций, должны соответствовать ASTM C90, стандартной спецификации для несущих бетонных кладочных единиц. ASTM C90 устанавливает минимальную прочность на сжатие, допуски по размерам и пределы водопоглощения для несущих применений. Соответствие подтверждает, что ваши блоки отвечают признанным строительным и эксплуатационным стандартам.
Промышленное производство бетонных блоков требует большего, чем масштабированные ручные методы. Вибропресс для производства блоков становится практичным выбором, когда суточные объёмы превышают возможности ручного труда. Поддерживать стабильный контроль качества каждого блока сложно без механизированного уплотнения.
С ростом объёмов станки снижают себестоимость одного блока. Одна только экономия на оплате труда часто окупает стоимость оборудования в первый год полной загрузки. Каждый блок получает одинаковое давление уплотнения, заполнение формы и время цикла, что улучшает процент брака и стабильность производства бетонных блоков.
Наш сайт машина для производства бетонных блоков ассортимент охватывает модели начального уровня с ручным управлением и вплоть до полностью автоматизированных производственных линий. Производители в Северной Америке также могут ознакомиться с ассортиментом вибропрессов для производства блоков в США для вариантов с местной поддержкой.
Для производства пустотелых блоков пустотелая блочная машина охватывает требования к формообразованию для стандартных и индивидуальных конфигураций пресс-форм.
Когда стоит купить вибропресс для производства блоков?
Ссылка на стандарты
Для производства пустотелых блоков станок для пустотелых блоков охватывает требования по формированию пустот в стандартных и индивидуальных конфигурациях форм.
Как подобрать производительность вибропресса под мой рынок?
Начните с целевого суточного выпуска и типов блоков, которые планируете производить: пустотелые, полнотелые или тротуарная плитка. Подбирайте станок так, чтобы он покрывал пиковый сезонный спрос за одну смену. Это оставляет достаточный запас для роста объёмов без немедленного добавления второй производственной линии. Станок, работающий на пределе мощности в самый загруженный месяц, ограничивает вашу способность выполнять заказы, поэтому закладывайте реалистичный буфер при расчёте потребностей.
На какую поддержку можно рассчитывать при монтаже и пусконаладке?
Надёжный поставщик предоставляет рекомендации по планировке завода, шеф-монтаж на месте, пробные производственные запуски и практическое обучение операторов. Цель — как можно быстрее после установки выйти на стабильный выпуск и неизменное качество блоков. До покупки убедитесь, что поддержка при вводе в эксплуатацию включена в договор, а не оплачивается отдельно.
Может ли один станок выпускать разные типы и размеры блоков?
Да, большинство современных станков для блоков допускают сменные формы, позволяя переключаться между пустотелыми блоками, полнотелыми блоками и тротуарной плиткой на одном оборудовании. Размер поддона и вибрационная система станка должны быть совместимы с каждым форматом, который вы планируете выпускать. Уточните у поставщика наличие форм и время переналадки, прежде чем останавливаться на конфигурации.
Как уровень автоматизации влияет на персонал и квалификацию?
Более высокая автоматизация сокращает число ручных операторов на производственной линии. Она повышает потребность как минимум в одном обученном технике, способном управлять программируемыми логическими контроллерами (ПЛК), диагностировать неисправности и планировать профилактическое обслуживание. Учитывайте расходы на подбор и обучение техника при сравнении полуавтоматических и полностью автоматических вариантов.
Вернуться к началу: Как сделать бетонные блоки: полный пошаговый процесс (2026)

Обращайтесь к нашим Эксперт по кирпичным машинам
Свяжитесь с нашей приятной командой сегодня, чтобы получить оценку стоимости машины для производства блоков.

Меня зовут Чао Чжан, я работаю в сфере производства кирпича уже более 10 лет. У меня есть глубокое понимание и исследования различных моделей машин для производства блоков, особенно автоматических машин для производства кирпича, машин для производства бетонных блоков, машин для производства блоков из прессованной земли, машин для производства глиняного кирпича, машин для производства цементного кирпича. У меня есть особое понимание этой отрасли. Я могу помочь своим клиентам выбрать подходящую машину для производства кирпича и помочь им в проектировании и строительстве завода по производству кирпича. Если вы хотите узнать все о машинах для производства кирпича, пожалуйста, свяжитесь со мной. Я буду рад помочь вам.
 Цена котировки
 Позвоните нам